Modernizarea sistemului de control al unei mașini Stripper L5 de la Siemens S5 la S7
Modernizarea sistemului de control pentru o mașină Stripper L5, cu migrare de la Siemens S5-95U la S7-315 2DP, HMI nou, înlocuirea amplificatoarelor proporționale, recablare și modernizarea sistemului de safety.
Problema
Mașina Stripper L5 era echipată cu un sistem de control bazat pe Siemens S5-95U, o platformă care nu se mai fabrica.
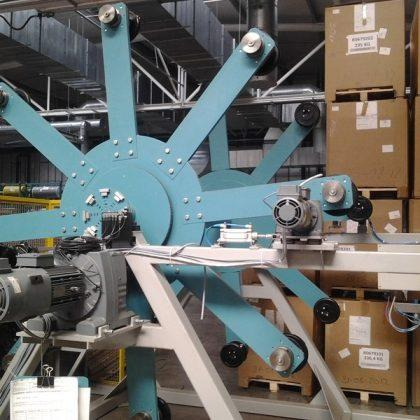
Echipamentul este utilizat pentru îndepărtarea manșonului de cauciuc de pe forma de vulcanizare după procesul de vulcanizare.
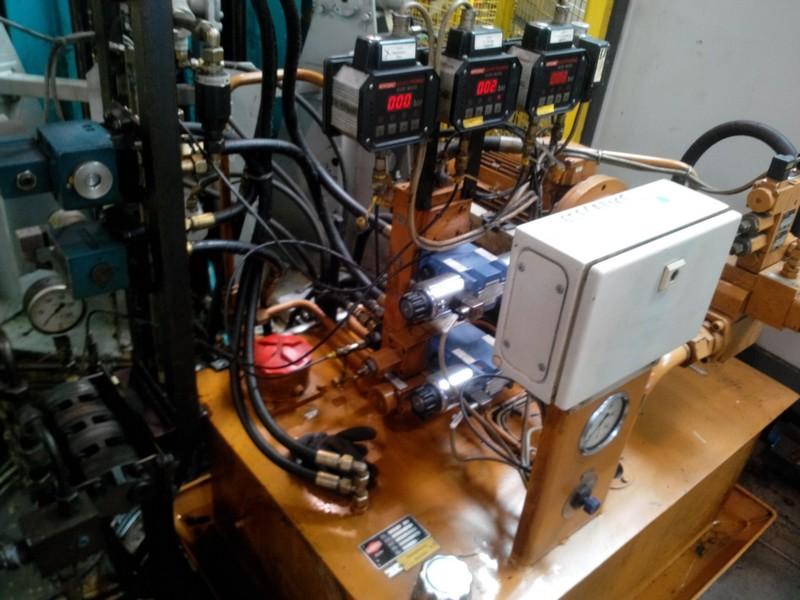
Pe lângă sistemul de control învechit, mașina utiliza amplificatoare proporționale pentru valvele hidraulice care nu se mai fabricau, iar unul dintre acestea era deja defect.
Această situație genera un risc important de downtime în cazul defectării unui alt amplificator proporțional.
Clientul a solicitat:
- migrarea sistemului de control de la Siemens S5-95U la Siemens S7-315 2DP;
- implementarea unui panou operator HMI;
- înlocuirea amplificatoarelor proporționale pentru valvele hidraulice;
- înlocuirea cablurilor vechi;
- realizarea implementării în fabrica clientului într-un interval de maximum o săptămână.
Soluția
IAS Design a realizat modernizarea sistemului electric și de automatizare al mașinii.
Lucrările au inclus:
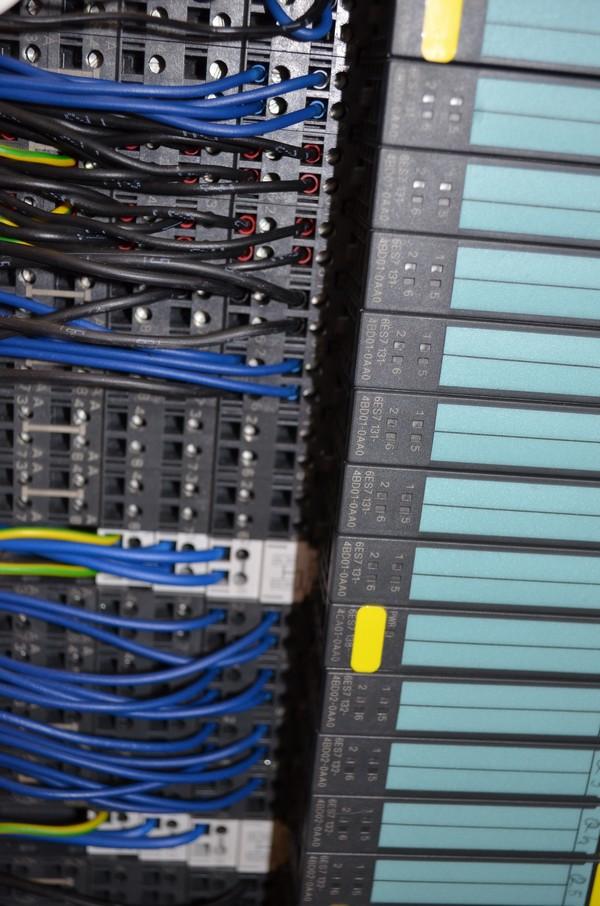
-execuția unui tablou electric nou de forță și control;
-programarea noului sistem de control;
-programarea HMI-ului Siemens;
-înlocuirea amplificatoarelor pentru valvele hidraulice proporționale;
-adaptarea software-ului pentru noile amplificatoare;
-înlocuirea cablurilor vechi;
-realizarea unor trasee noi de cabluri;
-instalarea tabloului electric;
-realizarea cablării;
-testarea sistemului de control;
-punerea în funcțiune;
-realizarea documentației tehnice.
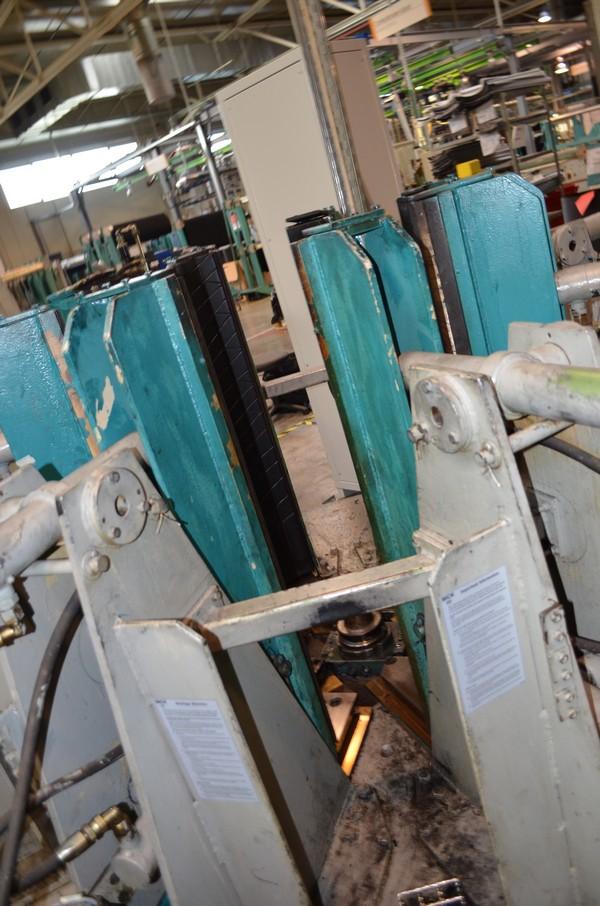
În urma evaluării instalației existente, a fost necesară și implementarea unui nou sistem de safety pentru accesul operatorilor în zona de lucru a mașinii.
Livrare
✓ Tablou electric nou de forță și control
✓ Program PLC
✓ Program HMI
✓ Adaptare software pentru amplificatoarele proporționale
✓ Amplificatoare proporționale noi
✓ Înlocuire cabluri
✓ Trasee noi de cabluri
✓ Sistem de safety
✓ Instalare și cablare
✓ Testare
✓ Punere în funcțiune
✓ Documentație tehnică
Rezultatele proiectului
✓ mașina funcționează în parametrii normali;
✓ au fost rezolvate problemele asociate strângerii formei de vulcanizare;
✓ pentru anumite dimensiuni nu mai este necesară repetarea procesului de stripping din cauza comportamentului anterior al sistemului;
✓ cilindrii de presare se deplasează continuu, în locul deplasării sacadate existente anterior;
✓ durata ciclului de stripping a fost redusă;
✓ sistemul de control bazat pe Siemens S5-95U a fost înlocuit;
✓ amplificatoarele proporționale vechi și indisponibile au fost înlocuite;
✓ a fost redus riscul asociat indisponibilității pieselor vechi prin modernizarea componentelor respective.
Detalii
Descriere detaliată
Mașina Stripper L5 este utilizată pentru îndepărtarea manșonului de cauciuc de pe forma de vulcanizare după finalizarea procesului de vulcanizare.
Sistemul original de automatizare utiliza un PLC Siemens S5-95U. Din cauza vechimii platformei și a faptului că aceasta nu se mai fabrica, clientul a solicitat modernizarea sistemului de control și migrarea către Siemens S7-315 2DP.
O altă problemă importantă era reprezentată de amplificatoarele proporționale utilizate pentru controlul valvelor hidraulice. Modelele existente nu se mai fabricau, iar unul dintre amplificatoare era deja defect. Defectarea unei alte componente similare putea conduce la un downtime important al mașinii.
IAS Design a proiectat și executat un nou tablou electric de forță și control, a dezvoltat programul PLC și aplicația HMI și a adaptat software-ul pentru utilizarea noilor amplificatoare proporționale.
În cadrul modernizării au fost înlocuite și cablurile vechi, fiind realizate trasee noi de cabluri. Noul tablou a fost instalat și cablat pe mașină, iar sistemul a fost testat și pus în funcțiune.
În urma evaluării instalației existente, s-a identificat și necesitatea implementării unui nou sistem de safety pentru accesul operatorilor în zona de lucru.
O constrângere importantă a proiectului a fost timpul disponibil pentru intervenția în fabrica clientului: maximum o săptămână.
După punerea în funcțiune, mașina a revenit la funcționarea în parametrii normali. Au fost rezolvate problemele existente la procesul de strângere a formei de vulcanizare, iar mișcarea cilindrilor de presare a devenit continuă, ceea ce a permis reducerea duratei ciclului de stripping.
Implementare
Imagini din proiect